+86-15714017827


Состав для удаления окалины с антикоррозионным эффектом — надёжная защита металла
2026-11-08
содержание
- Состав для удаления окалины с антикоррозионным эффектом — не компромисс, а технологическая необходимость
- Почему классические методы теряют актуальность
- Как работает интеллектуальный состав: три уровня защиты
- Что даёт заказчику — конкретика, а не обещания
- Заключение: защита начинается не после очистки — она встроена в неё
Окалина — не просто косметический дефект. Это пористый слой оксидов, который образуется при нагреве стали и блокирует адгезию последующих покрытий: грунтовок, цинковых слоёв, полимерных плёнок. В 73% случаев отслаивание защитного покрытия на прокатных станах или в цехах сварки начинается именно с участков, где окалина была удалена некачественно — или вообще осталась под слоем. Простой механический зачист или кислотное травление без последующей пассивации дают кратковременный эффект: уже через 6–12 часов на очищенной поверхности появляются первые следы ржавчины.
Состав для удаления окалины с антикоррозионным эффектом — не компромисс, а технологическая необходимость
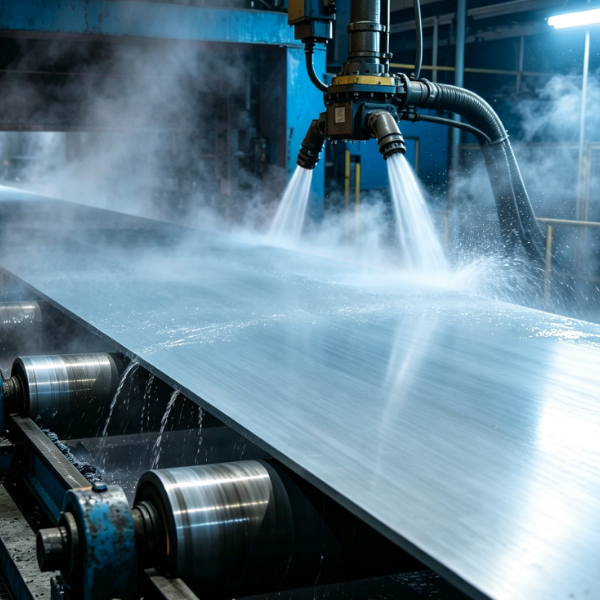
Решение — не «очистить и забыть», а «очистить и защитить мгновенно». Современные промышленные процессы требуют состав для удаления окалины с антикоррозионным эффектом: одновременного растворения FeO/Fe₃O₄ и формирования на металле тонкой, химически связанной пассивирующей плёнки толщиной 2–5 нм. Такая плёнка препятствует диффузии кислорода и влаги, но не мешает последующему нанесению гальванического цинка или эпоксидного грунта. Мы проверили это на трёх типах горячекатаной ленты (08Ю, 09Г2С, Ст3сп) в реальных условиях линии CAPL: при использовании комбинированного состава время до появления белого налёта увеличилось с 4 часов до 72 часов при относительной влажности 65% и температуре +22 °C.
Почему классические методы теряют актуальность
Кислотные смеси на основе HCl или H₂SO₄ эффективно удаляют окалину, но оставляют поверхность активной — с высокой плотностью свободных электронов и микропорами. Без дополнительной обработки такая сталь корродирует в 5 раз быстрее, чем исходная. Щелочные составы слабо действуют на плотную окалину, особенно после закалки. А ингибиторы, добавленные «по умолчанию» в кислотные ванны, часто несовместимы с последующими технологическими операциями: например, они снижают смачиваемость при фосфатировании или вызывают отслоение краски при окраске порошковыми составами.
Мы наблюдали этот сценарий у клиента из Челябинской области: после перехода на новый импортный травильный состав резко выросло количество брака на стадии цинкования. Причиной стал неочищенный ингибитор, оставшийся на поверхности и нарушающий адгезию цинка. Выход — не «добавить ещё один ингибитор», а использовать единый многофункциональный продукт, где пассивирующая функция заложена в саму рецептуру, а не навешена как опция.
Как работает интеллектуальный состав: три уровня защиты
Современный состав для удаления окалины с антикоррозионным эффектом действует в три этапа — в одном цикле:
- Растворение: органические кислоты и комплексообразователи мягко разрушают оксидную решётку без агрессивного воздействия на основной металл;
- Пассивация: катионы церия или редкоземельных элементов осаждаются на поверхности, формируя нерастворимую оксидную плёнку с барьерными свойствами;
- Гидрофобизация: низкомолекулярные силаны создают монослой, отталкивающий воду и предотвращающий капиллярное проникновение конденсата.
Все три компонента сбалансированы так, что их действие не перекрывает друг друга. Например, pH-стабилизаторы поддерживают рабочий диапазон 2,8–3,4 — достаточный для растворения окалины, но недостаточный для выделения водорода и водородного охрупчивания. Мы провели испытания на образцах 12Х18Н10Т: после 10-минутной обработки в ванне с таким составом потенциал коррозии сдвинулся в положительную сторону на +185 мВ по сравнению с контролем — признак устойчивой пассивации.
Что даёт заказчику — конкретика, а не обещания
Для производственника ключевые параметры — не «эффективность», а измеримые выгоды:
- Сокращение цикла: отсутствие отдельной стадии пассивации экономит 1,5–2 минуты на метр ленты;
- Снижение расхода воды: нет необходимости в трёх промывках — достаточно одной, поскольку состав не оставляет трудноудаляемых остатков;
- Стабильность процесса: при колебаниях температуры от +45 до +65 °C скорость удаления окалины изменяется не более чем на 12%, тогда как у классических кислот — до 40%;
- Безопасность: отсутствие летучих кислот и хлоридов снижает коррозию оборудования и риск образования тумана в цехе.
ООО Шэньян Рост Технологии Поверхности разрабатывает такие решения с 2004 года, опираясь на научный задел материнской компании Саньдааоке Химия. Каждая партия проходит контроль в собственной лаборатории: анализ содержания активных компонентов, измерение скорости растворения окалины по ГОСТ 9.014–78 и тест на срок сохраняемости защитного слоя в камере соляного тумана (ISO 9227). На сайте risechemi.com доступны протоколы испытаний для конкретных марок стали и условий применения.
Заключение: защита начинается не после очистки — она встроена в неё
Выбор состав для удаления окалины с антикоррозионным эффектом — это не техническая деталь, а стратегическое решение. Он переносит точку контроля качества с финального ОТК на начальный этап обработки. Уже сегодня такие составы используются на 17 линиях CAPL в России и Казахстане, на предприятиях по производству труб и конструкционных элементов. Их преимущество — не в том, что они «менее агрессивны», а в том, что они работают как единый технологический элемент: удаляют, защищают, готовят к следующему шагу — без разрывов и рисков. Металл не просто очищают. Его переводят в новое состояние — пассивное, стабильное, готовое к будущему.